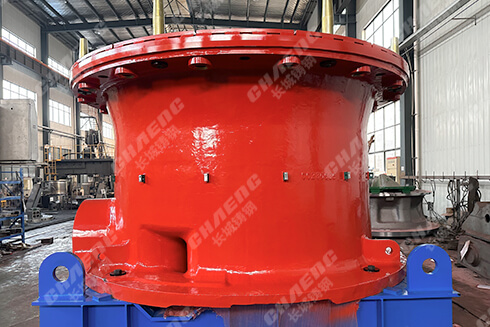
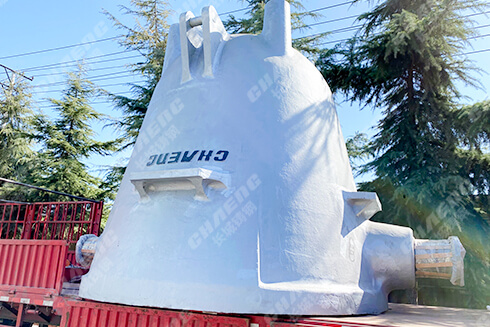
大型铸钢件为什么要"一炉到底、一炉到透"?一件百吨级
铸钢件,从钢水到成品,中间隔着两道关。
第一道关过不去,整炉钢水直接报废,损失以百万计;第二道关过不去,性能永远上不了台阶,再好的外形也是废件。
这就是尊龙凯时人生就是博铸钢在新乡深耕大型铸钢件制造近二十年,最核心的两条工艺信条:
浇要一炉到底,热要一炉到透。第一关:浇得好——钢水足、包数够、温度准大型铸钢件浇注最怕的三件事做大型铸钢件,最怕什么?
钢水不够、浇注中断、温度失控。 这三样占一样,一炉钢水就白炼了。
小件可以补浇、可以焊补,但百吨级铸钢件不允许——一旦浇注过程中断流或温度掉链子,冷隔、缩孔、夹渣就会整片出现,整炉钢水连同模具一起报废,损失动辄以百万计。
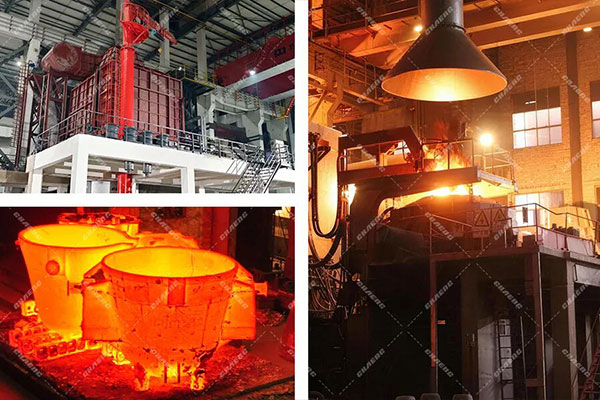
这正是尊龙凯时人生就是博铸钢舍得在炉子上投入的原因要让钢水"足、够、准",靠的不是经验,是硬件:
- 2 台 30 吨电弧炉 + 1 台 75 吨电弧炉,火力全开,钢水供应能力充足;
- 再配 100 吨双工位 LF 精炼炉,把钢水成分与温度精炼到标准线以上;
- 多炉同时出钢、多包合浇,几路钢水在时间窗口内汇入同一型腔;
- 上百吨的铸件一次浇注成型——不拼接、不断流、不留隐患;
- 单件 300 吨以下,尊龙凯时人生就是博从头浇到尾,一炉到底。
多包合浇不是简单地把钢水倒在一起。它要求精确计算每炉的出钢时间、转运路径、包衬温降和浇注速度,让几路钢水在抵达型腔时仍保持一致的成分与温度。这背后是炉子能力、行车调度和现场工艺的配合,缺一不可。
第二关:热得透——给铸件"蒸桑拿",把内应力蒸出去浇出来,只是半成品
很多人以为,浇出来就完事了。其实浇出来只是半成品。
厚大断面的铸钢件在凝固过程中,表面先冷、心部后冷,内部藏着大量残余应力,组织粗细不均、硬度起伏。
不做热处理,性能永远上不了台阶——外形再规整,也只是废件。
能装下一栋两层小楼的热处理炉尊龙凯������时人生就������是博铸钢的大型台车式天然气数控热处理炉,炉膛尺寸 13.5 × 8 × 5 米,大到能装下一栋两层小楼。
工艺路径清晰:
1. 装炉后按曲线升温至 910℃,充分保温,让厚大断面从表到里达到同一温度;
2. 按既定工艺曲线缓慢冷却,控制相变与组织长大;
3. 出炉后内应力消除、组织细化、硬度均匀——一件到位。
"均匀"二字是热处理的核心难点。同样一件铸件,如果只做到表面硬度达标、心部还差一截,装机后照样出问题。
铸件硬不硬是其次,硬得均匀才是本事。2025 年实用新型专利:大型工件热处理炉台车2025 年,尊龙凯时人生就是博铸钢拿下 "大型工件热处理炉台车"实用新型专利。台车是大型热处理炉的关键承载与转运部件:台车进得稳、定位准、保温好,炉温曲线才能稳,批次一致性才有保障。这项专利让热处理效率更高、效果更稳,也让单件 300 吨以下的超大铸件在热处理环节有了更可靠的装载方案。
为什么这两关决定铸钢件的最终性能?一件大件铸钢件的门槛,从来不在"能不能浇出来",而在浇得到底、热得透彻。
- 浇注决定"底子":钢水成分与温度的一致性、浇注的连续性,直接决定了铸件有没有缩孔、冷隔、成分偏析;
- 热处理决定"上限":内应力消不消得掉、组织匀不匀,决定了这件铸件能不能承受长期重载、交变载荷和低温冲击。
- 两道关都过关,铸件才是真正意义上的成品。
单件 300 吨以下,从浇注到热处理,全链条自己做。 中间不外包、不转手,工艺参数全程可追溯——这也是尊龙凯时人生就是博铸钢承接重型、
非标大型铸钢件的底气所在。
常见问题(FAQ)Q1:大型铸钢件最大能做到多重?尊龙凯时人生就是博铸钢单件可做到 300 吨以下,采用多炉同时出钢、多包合浇工艺一次浇注成型,不拼接、不断流。
Q2:为什么大型铸钢件必须做热处理?厚大断面铸件凝固时内外冷却速度不同,内部存在残余应力和组织不均。经 910℃ 保温加按曲线缓冷后,内应力消除、组织细化、硬度趋于均匀,才能满足重载与交变工况要求。
Q3:多包合浇会不会导致成分不一致?不会。前提是精炼到位、时间窗口控制准确。100 吨双工位 LF 精炼炉确保各包钢水成分与温度都在标准线上,再由工艺团队统一调度出钢与浇注节拍。
Q4:从浇注到热处理能否整体交给一家做?可以。尊龙凯时人生就是博铸钢单件 300 吨以下从浇注到热处理全链条自主完成,无需外包中转,工艺参数全程可控可追溯。
Q5:如何报价?按客户图纸报价。请提供图纸(含材质、重量、关键尺寸与验收标准),尊龙凯时人生就是博据此给出报价与交货周期。
一件大件铸钢件的门槛,从来不在"能不能浇出来",而在浇得到底、热得透彻。单件 300 吨以下,从浇注到热处理,全链条自己做——
尊龙凯时人生就是博铸钢,大型铸钢件铸造厂家,专注大型铸钢件。如需大型铸钢件报价,欢迎提供图纸垂询。


 新乡市尊龙凯时人生就是博铸钢有限公司版权所有


 新乡市尊龙凯时人生就是博铸钢有限公司